
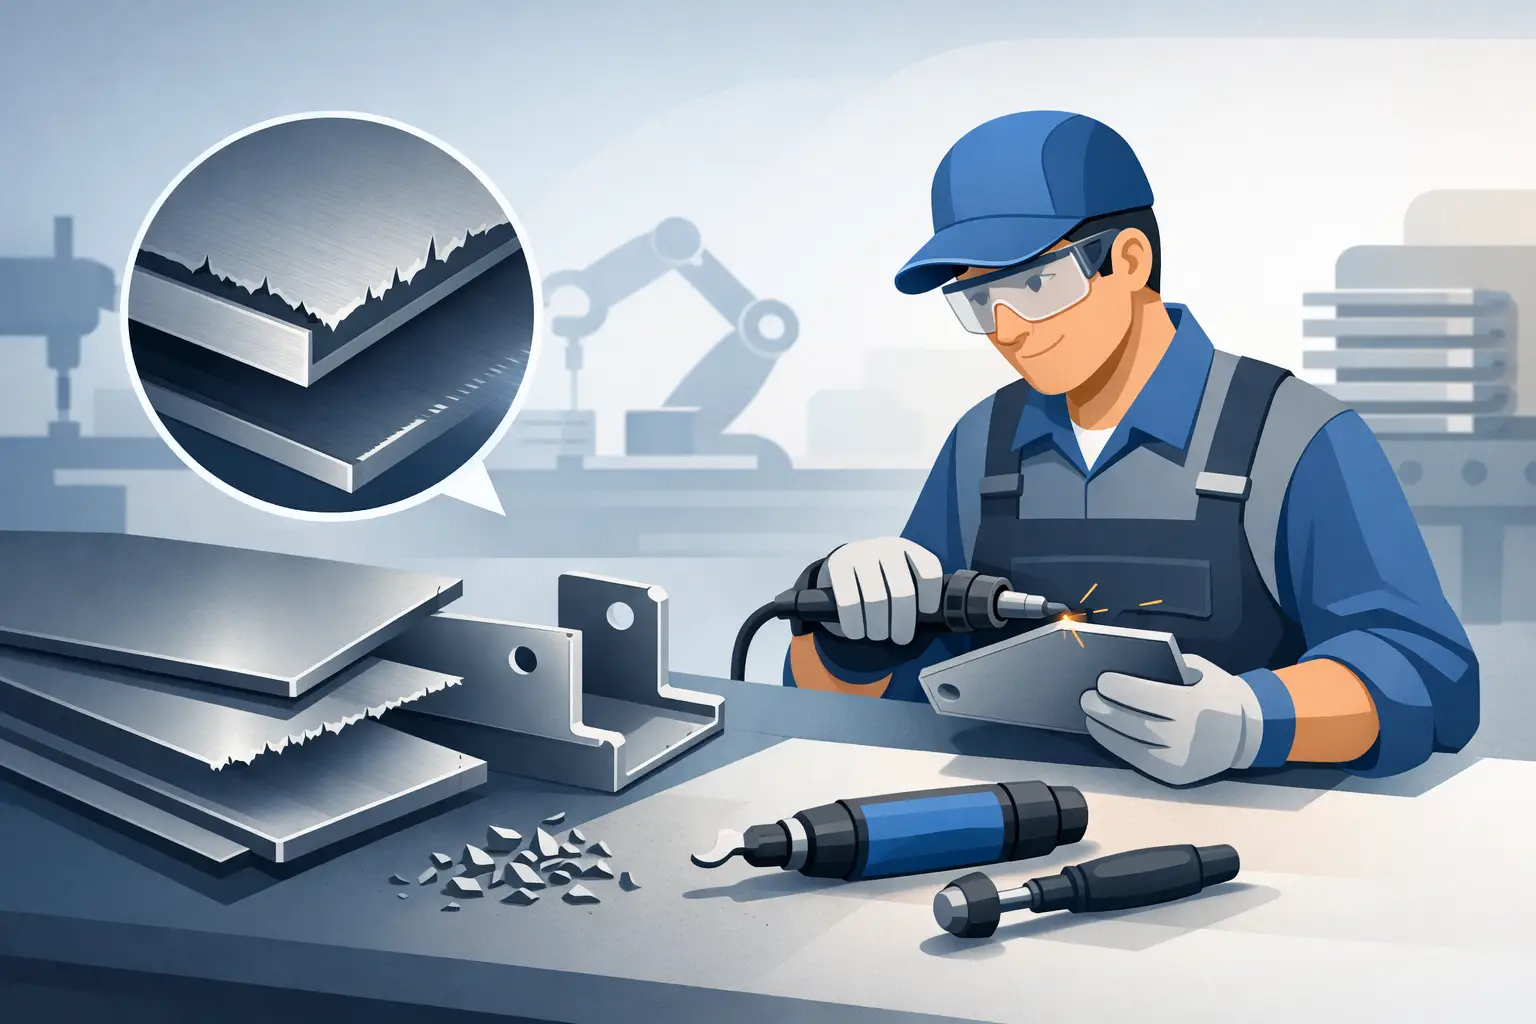
Gratowanie elementów po cięciu – kiedy jest konieczne?
Ostry zadzior na krawędzi detalu potrafi zatrzymać montaż, uszkodzić powłokę lakierniczą albo stworzyć zagrożenie dla pracownika. Dlatego gratowanie elementów po cięciu nie jest wyłącznie zabiegiem estetycznym. W wielu projektach stanowi warunek przekazania części do kolejnego etapu produkcji bez dodatkowych poprawek, reklamacji i strat czasu.
Czym jest gratowanie po cięciu?
Gratowanie to usuwanie zadziorów, ostrych krawędzi, drobnych nadlewek oraz odprysków pozostałych po rozdzielaniu materiału. Efektem prawidłowo wykonanego procesu nie zawsze jest mocno zaokrąglona krawędź. Najczęściej celem jest kontrolowane złamanie ostrości, odpowiednie do funkcji elementu, gatunku materiału i dalszej obróbki.
Po cięciu laserowym jakość krawędzi jest zwykle wysoka, zwłaszcza przy prawidłowo dobranych parametrach procesu. Nie oznacza to jednak, że każdy detal można od razu kierować do montażu. Na spodniej stronie blachy mogą pozostać drobne zadziory, a w małych otworach, szczelinach i narożach wewnętrznych łatwiej gromadzą się pozostałości procesu. Ich skala zależy między innymi od grubości blachy, rodzaju materiału, geometrii oraz ustawień cięcia.
W praktyce warto odróżnić gratowanie od szlifowania dekoracyjnego. Gratowanie usuwa problem funkcjonalny: ostrość, zadzior lub nierówność utrudniającą dalszą operację. Szlifowanie może dodatkowo poprawiać wygląd powierzchni, ale bez wskazania wymaganej klasy wykończenia nie powinno być automatycznie traktowane jako część tego samego zakresu prac.
Kiedy gratowanie elementów po cięciu jest konieczne?
Decyzja zależy od przeznaczenia części. Inne wymagania ma wewnętrzny wspornik maszyny, a inne obudowa urządzenia dostępna dla użytkownika. Jeżeli detal będzie spawany, część zadziorów można usunąć przy przygotowaniu krawędzi do spoiny. Gdy jednak element trafia bezpośrednio do klienta końcowego albo do szybkiego montażu seryjnego, brak gratowania może generować problemy na stanowisku produkcyjnym.
Bezpieczeństwo obsługi i montażu
Ostre krawędzie są ryzykiem podczas ręcznego przenoszenia, sortowania i składania detali. Dotyczy to szczególnie cienkich blach, części o dużym obwodzie oraz detali z licznymi wycięciami. Rękawice ograniczają ryzyko skaleczeń, ale nie rozwiązują problemu całkowicie. Zadzior może zaczepiać o materiał rękawicy, opakowanie lub inne komponenty.
W przypadku osłon, paneli, drzwi serwisowych i elementów, z którymi operator ma regularny kontakt, wymaganie złamania krawędzi powinno znaleźć się w dokumentacji już na etapie wyceny. Pozwala to zaplanować pracę i uniknąć sytuacji, w której gotowa seria wraca na dodatkową operację wykończeniową.
Przygotowanie do malowania, cynkowania i innych powłok
Zadziory pogarszają warunki nakładania powłok. Na ostrej krawędzi lakier może rozkładać się nierównomiernie, a miejscowe uszkodzenia są bardziej prawdopodobne podczas transportu i montażu. Przy elementach malowanych proszkowo lub poddawanych dalszemu zabezpieczeniu antykorozyjnemu warto zadbać o stabilną, odgratowaną krawędź przed przekazaniem części do kolejnego procesu.
Nie oznacza to, że każda część musi być obrabiana w ten sam sposób. Dla elementu technicznego wystarczające bywa lekkie usunięcie zadzioru. Dla obudowy widocznej po montażu wymagany może być bardziej równy efekt, zwłaszcza na krawędziach zewnętrznych i otworach manipulacyjnych.
Dokładność pasowania i praca części ruchomych
W zespołach składanych na wcisk, z prowadnicami, uszczelkami lub elementami ruchomymi nawet niewielki zadzior może zakłócić pasowanie. Problem często ujawnia się dopiero przy montażu, gdy detal teoretycznie mieści się w tolerancji wymiarowej, ale nie daje się płynnie osadzić.
Szczególną uwagę warto zwrócić na otwory pod śruby, otwory pod tuleje, wycięcia pod zaczepy oraz krawędzie współpracujące z przewodami i uszczelkami. W takich miejscach nie chodzi o uzyskanie idealnie gładkiej powierzchni całego detalu, lecz o świadome określenie obszarów krytycznych.
Jak dobiera się metodę gratowania?
Metoda powinna wynikać z liczby detali, ich geometrii, materiału i oczekiwanego efektu. Ręczne usuwanie zadziorów sprawdza się przy prototypach, krótkich seriach oraz elementach o nieregularnym kształcie. Daje operatorowi dużą kontrolę, ale przy wysokiej powtarzalności wymaga jasno określonego standardu akceptacji.
Obróbka ręczna i punktowa
Narzędzia ręczne, ściernice oraz włókniny są dobrym rozwiązaniem dla pojedynczych ostrych miejsc, krawędzi po małych otworach czy detali, których nie można łatwo obrabiać automatycznie. Ta metoda pozwala reagować precyzyjnie, jednak jej czas rośnie wraz z liczbą otworów i długością konturu.
W kalkulacji kosztu nie należy traktować gratowania jako drobnego dodatku bez znaczenia. Przy części z kilkudziesięcioma otworami czas obróbki może być istotniejszy niż przy prostym, dużym konturze. Konstruktor, który ograniczy liczbę zbędnych detali geometrycznych, często realnie obniża koszt produkcji.
Gratowanie mechaniczne dla serii
Przy powtarzalnych seriach zastosowanie znajdują metody mechaniczne, takie jak obróbka szczotkowa, taśmowa lub bębnowa. Zapewniają większą wydajność i bardziej jednolity rezultat na dużej liczbie elementów. Nie każda geometria kwalifikuje się jednak do takiego procesu. Drobne, wiotkie detale, głębokie szczeliny oraz części z wąskimi mostkami mogą wymagać indywidualnego podejścia.
Trzeba też uwzględnić materiał. Aluminium jest stosunkowo miękkie i łatwo zmienia wygląd powierzchni przy zbyt agresywnej obróbce. Stal nierdzewna wymaga zachowania czystości procesu, aby nie wprowadzać zanieczyszczeń mogących negatywnie wpłynąć na odporność korozyjną. Stal węglowa i blacha ocynkowana również wymagają dobrania narzędzia tak, aby nie uszkodzić powierzchni bardziej, niż wynika to z celu operacji.
Gratowanie a dokumentacja techniczna
Najbardziej użyteczne wskazanie w rysunku nie brzmi po prostu „odgratować”. Taki zapis pozostawia zbyt szerokie pole interpretacji. Lepiej określić, czy chodzi o usunięcie zadziorów po jednej stronie, złamanie wszystkich ostrych krawędzi, obróbkę wybranych otworów czy przygotowanie pod konkretną powłokę.
Jeżeli projekt zawiera wymaganie dotyczące promienia lub fazy, należy podać wartość i obszar jej zastosowania. W przeciwnym razie wykonawca może usunąć ostrość w standardowym zakresie, podczas gdy konstrukcja wymaga kontrolowanego promienia dla uszczelki albo ergonomicznej krawędzi uchwytu. W plikach DXF i DWG dobrze jest zachować warstwę lub opis wskazujący powierzchnie szczególne, a w rysunku PDF dodać jednoznaczną uwagę technologiczną.
Warto również określić stronę reprezentacyjną detalu. Po cięciu laserowym różnice między stroną wejścia i wyjścia wiązki mogą mieć znaczenie wizualne lub montażowe. Ta informacja jest przydatna zwłaszcza dla paneli, osłon i elementów, które po zgięciu tworzą widoczną powierzchnię wyrobu.
Kontrola jakości po usunięciu zadziorów
Gratowanie nie może zmieniać wymiarów krytycznych ani deformować cienkiego detalu. Kontrola obejmuje więc nie tylko ocenę dotykową krawędzi, lecz także sprawdzenie otworów, płaskości i miejsc współpracujących z innymi częściami. Przy elementach ciętych z tolerancją do ±0,1 mm dodatkowa operacja powinna być prowadzona tak, aby nie naruszyć założeń konstrukcyjnych.
Dobrym kryterium odbioru jest odniesienie do funkcji części: detal ma być bezpieczny w obsłudze, gotowy do montażu i odpowiedni do dalszego procesu. Jeżeli wymagana jest konkretna chropowatość, promień krawędzi lub standard wizualny, należy uwzględnić to osobno w wymaganiach jakościowych. Pozwala to uniknąć sporów opartych na subiektywnym określeniu „gładka krawędź”.
Jeden proces zamiast przekazywania detali między firmami
Gdy element po cięciu wymaga także gięcia, spawania, gratowania i kontroli, rozdzielenie tych etapów między kilku podwykonawców zwiększa liczbę transportów oraz punktów, w których może dojść do pomyłki. W POM-LASER zakres prac można ustalić już podczas analizy pliku DXF, DWG lub rysunku, łącząc cięcie laserem CNC 4 kW, gięcie na prasie krawędziowej CNC o nacisku 60 ton oraz wymagane wykończenie.
Najlepszym momentem na ustalenie gratowania jest etap przygotowania zapytania, a nie odbiór gotowej partii. Jedna konkretna informacja o funkcji krawędzi często wystarcza, by dobrać technologię, przewidzieć koszt i przekazać do montażu detal, który nie wymaga już improwizowanych poprawek na produkcji.