
Integracja procesów produkcyjnych w obróbce blach
Jeden detal, trzy technologie i kilku niezależnych wykonawców – taki model szybko ujawnia swoje koszty. Materiał czeka na transport, zmiana w rysunku nie dociera do wszystkich, a odpowiedzialność za odchyłkę wymiarową rozmywa się między kolejnymi etapami. Integracja procesów produkcyjnych porządkuje ten łańcuch, pozwalając przeprowadzić element od dokumentacji do gotowego komponentu w ramach jednego, kontrolowanego przepływu.
Dla firmy zamawiającej obróbkę blach nie chodzi wyłącznie o wygodę współpracy z jednym partnerem. Stawką są krótszy czas realizacji, mniejsze ryzyko błędów, przewidywalna jakość serii i mniej pracy operacyjnej po stronie produkcji, zakupów oraz konstrukcji. Efekt zależy jednak od tego, jak dobrze połączone są technologie, dokumentacja i kontrola jakości.
Na czym polega integracja procesów produkcyjnych?
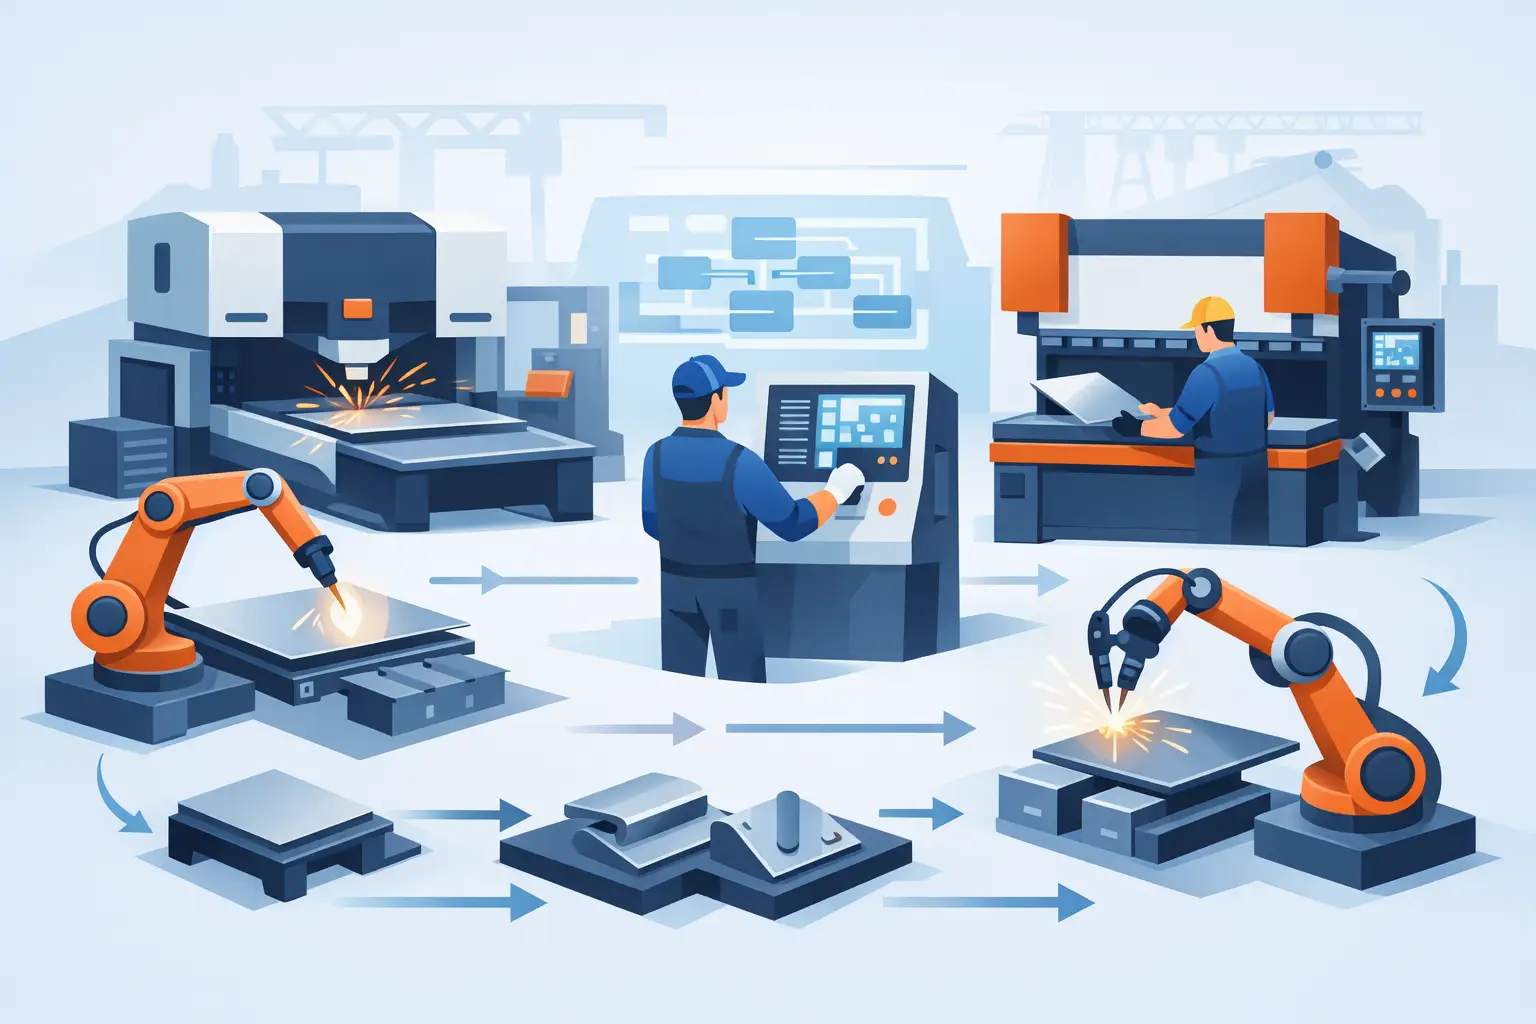
W praktyce jest to prowadzenie kolejnych operacji jako jednego procesu technologicznego, a nie zbioru osobnych usług. Dla detalu z blachy typowa ścieżka obejmuje analizę dokumentacji, przygotowanie programu, cięcie laserowe, gięcie, spawanie, obróbkę wykończeniową, kontrolę wymiarową i przygotowanie do montażu lub wysyłki.
Każdy etap wpływa na następny. Kontur wycięty laserem determinuje bazowanie na prasie krawędziowej. Kolejność gięć może zdecydować, czy spawacz uzyska dostęp do złącza. Parametry spawania wpływają z kolei na odkształcenie gotowego elementu. Gdy operacje są planowane wspólnie, problemy można wykryć przed rozpoczęciem produkcji, a nie po wykonaniu partii.
Integracja nie oznacza, że każda czynność musi być realizowana na jednej maszynie lub bez udziału człowieka. Oznacza, że jeden zespół odpowiada za zgodność całego przebiegu: od odczytania rysunku po kontrolę gotowego detalu. To istotna różnica, szczególnie przy elementach wymagających jednocześnie dokładnego cięcia, kilku gięć i spawania.
Gdzie powstają koszty przy rozproszonym procesie?
Najbardziej widocznym kosztem jest transport między wykonawcami. Nie jest to jednak jedyny problem. Każde przekazanie półproduktu wymaga pakowania, odbioru, potwierdzenia ilości i często dodatkowego czasu oczekiwania w kolejce produkcyjnej. Przy krótkich seriach oraz prototypach logistyka potrafi kosztować więcej niż sama operacja technologiczna.
Drugi obszar to dokumentacja. Jeśli po cięciu okaże się, że promień gięcia, długość ramienia lub pozycja otworu wymagają korekty, zmiana musi zostać przekazana do wszystkich stron. W rozproszonym modelu łatwo o pracę na nieaktualnej rewizji rysunku. W zintegrowanym procesie technolog analizuje zależności przed uruchomieniem zlecenia i utrzymuje jedną wersję danych produkcyjnych.
Trzecim kosztem są błędy ujawniane za późno. Przykładowo otwór wykonany zbyt blisko linii gięcia może po uformowaniu ulec deformacji. Jeżeli cięcie i gięcie są zlecane osobno, wykonawca pierwszego etapu nie zawsze zna późniejsze wymagania. Partner prowadzący całość może zaproponować zmianę technologii, korektę detalu albo kolejności operacji jeszcze na etapie wyceny.
Jak wygląda zintegrowany przepływ dla detalu z blachy?
Prawidłowo poprowadzony proces zaczyna się od analizy pliku DXF, DWG lub rysunku technicznego. Sprawdza się wymiary, materiał, grubość, tolerancje, liczbę sztuk, wymagania dotyczące spoin oraz oczekiwany stan powierzchni. Warto już wtedy ustalić, które wymiary są krytyczne dla montażu. Nie każda krawędź wymaga tej samej dokładności, a właściwe oznaczenie baz pomiarowych ogranicza nieporozumienia w dalszej realizacji.
Następnie dobierana jest technologia cięcia. Laser CNC o mocy 4 kW umożliwia sprawne wykonywanie precyzyjnych konturów, otworów i wycięć w stali węglowej, nierdzewnej, aluminium oraz blasze ocynkowanej. Przy właściwie przygotowanej dokumentacji tolerancja cięcia może wynosić ±0,1 mm. To parametr ważny zwłaszcza wtedy, gdy detal ma współpracować z innymi częściami lub stanowić element powtarzalnego zespołu.
Po cięciu materiał trafia do gięcia na prasie krawędziowej CNC o nacisku 60 ton. Tu znaczenie mają nie tylko końcowe kąty, lecz także kolejność gięć, dobór narzędzi i kompensacja sprężynowania materiału. Stal nierdzewna, aluminium i stal konstrukcyjna zachowują się inaczej, dlatego identyczny rysunek nie zawsze oznacza identyczne ustawienia maszyny.
Jeżeli detal wymaga połączenia kilku części, kolejnym etapem jest spawanie TIG lub MIG/MAG. Wybór metody wynika z materiału, grubości, wymagań wytrzymałościowych i oczekiwanego wyglądu spoiny. TIG sprawdza się tam, gdzie liczy się precyzja i estetyka połączenia, natomiast MIG/MAG jest często efektywnym rozwiązaniem dla konstrukcji stalowych oraz większych serii. Po spawaniu można wykonać prace ślusarskie, usunąć odpryski, przygotować krawędzie i zmontować komponent.
Końcowym punktem jest kontrola. Nie powinna ograniczać się do sprawdzenia, czy liczba sztuk się zgadza. W zależności od zlecenia kontroluje się wymiary bazowe, rozstawy otworów, kąty gięcia, geometrię zespołu po spawaniu oraz jakość wizualną powierzchni. Dopiero wtedy gotowy element jest przygotowywany do dalszego montażu u klienta.
Co zyskuje klient, gdy proces jest pod jedną odpowiedzialnością?
Największą korzyścią jest skrócenie czasu między zatwierdzeniem zlecenia a dostawą gotowych elementów. Materiał nie opuszcza zakładu po każdym etapie, więc odpada część transportów i przestojów. Równie ważna jest szybsza reakcja na pytania techniczne. Gdy operator, technolog i spawacz pracują w jednym obiegu informacji, łatwiej uzgodnić rozwiązanie bez wielodniowej wymiany wiadomości między firmami.
Zintegrowany model ułatwia także kalkulację kosztu całkowitego. Cena samego cięcia może wyglądać atrakcyjnie, ale nie obejmować pakowania, przewozów, kontroli pośredniej, poprawki dokumentacji ani ryzyka braków. Wycena obejmująca cięcie, gięcie, spawanie i wykończenie pozwala porównać realny koszt dostarczenia gotowego detalu, a nie pojedynczej operacji.
Dla kierownika produkcji istotna jest przewidywalność. Jeden harmonogram, jeden kontakt roboczy i jeden punkt odpowiedzialności upraszczają planowanie montażu oraz zaopatrzenia. Dla konstruktora wartością jest możliwość konsultacji wykonalności detalu przed uruchomieniem. Dla działu zakupów – mniej zamówień, mniej faktur i mniej koordynacji dostaw.
Kiedy integracja nie musi być najlepszym rozwiązaniem?
Nie każde zlecenie wymaga pełnego łańcucha usług. Jeżeli firma ma własną spawalnię, wolne moce na gięciu albo specjalistyczny proces realizowany wewnętrznie, korzystniejszy może być zakup wyłącznie wyciętych formatek. Podobnie przy bardzo prostych, wielkoseryjnych detalach cena jednej operacji może mieć większe znaczenie niż koordynacja całego przepływu.
Warto jednak policzyć nie tylko koszt jednostkowy. Przy prototypach, małych i średnich seriach, zmianach konstrukcyjnych oraz elementach o wielu operacjach przewaga integracji jest zwykle wyraźna. Im więcej przekazań między firmami i im bardziej złożona geometria, tym większe ryzyko, że pozorna oszczędność zostanie zjedzona przez opóźnienia lub poprawki.
Dokumentacja, która przyspiesza realizację
Najlepszy proces nie zastąpi czytelnych danych wejściowych. Do wyceny warto przekazać plik DXF lub DWG dla elementów płaskich, rysunek z wymiarami krytycznymi, informację o materiale i grubości, liczbę sztuk oraz wymagania dotyczące gięcia, spawania i wykończenia. Przy zespole spawanym pomocne są również widoki złożeniowe, oznaczenie spoin i informacja, które powierzchnie będą widoczne po montażu.
Jeżeli dokumentacja jest niepełna, nie przekreśla to realizacji. Prosty szkic lub rysunek odręczny może wystarczyć do rozpoczęcia rozmowy technicznej, pod warunkiem że zawiera podstawowe wymiary oraz opis zastosowania elementu. W POM-LASER analiza danych przed produkcją służy właśnie temu, aby ustalić technologię i wyłapać kwestie, które mogłyby zatrzymać zlecenie później.
Dobrze przygotowane zapytanie nie jest formalnością. To pierwszy etap kontroli jakości i zarazem najprostszy sposób, by gotowy detal pasował do montażu bez dodatkowych korekt na hali klienta.