
Jak uniknąć odkształceń podczas spawania
Odkształcony detal po spawaniu rzadko jest wyłącznie skutkiem błędu spawacza. Najczęściej problem powstaje wcześniej – na etapie projektu, przygotowania półfabrykatów, doboru kolejności operacji albo niewystarczającego mocowania. Wiedza, jak uniknąć odkształceń podczas spawania, pozwala ograniczyć poprawki, odrzuty i ryzyko, że element nie będzie pasował do kolejnego zespołu montażowego.
W produkcji przemysłowej liczy się nie tylko jakość samej spoiny, lecz także geometria gotowego wyrobu. Dotyczy to zarówno pojedynczych prototypów, jak i serii powtarzalnych: ram maszyn, obudów, wsporników, konstrukcji ze stali nierdzewnej czy elementów aluminiowych. Skurcz spawalniczy jest zjawiskiem naturalnym, ale można go przewidzieć i kontrolować.
Skąd biorą się odkształcenia spawalnicze?
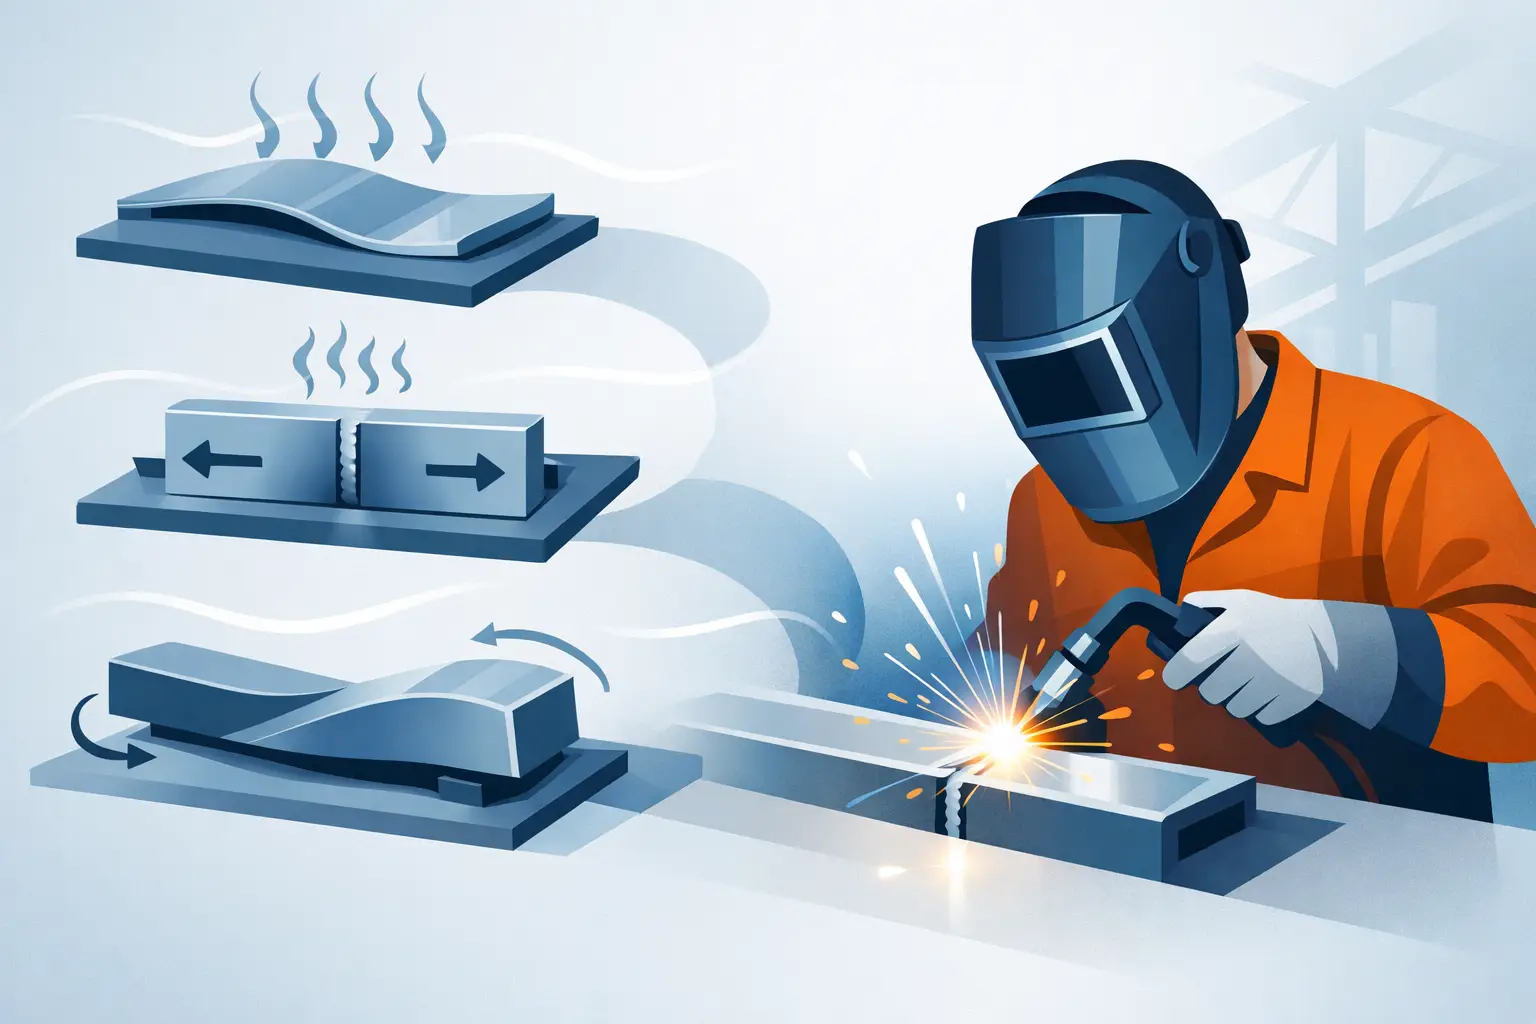
Podczas spawania materiał miejscowo nagrzewa się do wysokiej temperatury, rozszerza, a po ostygnięciu kurczy się. Problem polega na tym, że nagrzewany obszar nie pracuje swobodnie. Otaczający go chłodniejszy metal ogranicza rozszerzalność, przez co w detalu powstają naprężenia własne. Gdy ich rozkład jest nierównomierny, element zmienia kształt.
Najczęściej spotykane są odkształcenia kątowe, podłużne i poprzeczne, wybrzuszenia cienkich blach oraz skręcenie długich profili. Przykładowo, spawanie jednostronne naroża może zamknąć kąt, a długi ścieg wykonany po jednej stronie ramy może ściągnąć całą konstrukcję w kierunku spoiny.
Skala zjawiska zależy od kilku czynników: rodzaju materiału, jego grubości, energii liniowej, geometrii złącza, sztywności konstrukcji oraz kolejności wykonywania spoin. Aluminium przewodzi ciepło znacznie szybciej niż stal, dlatego wymaga innego podejścia do ustawienia parametrów i mocowania. Cienka blacha reaguje gwałtowniej na lokalne przegrzanie niż element o grubości kilkunastu milimetrów.
Jak uniknąć odkształceń podczas spawania już w projekcie?
Najniższy koszt ograniczania deformacji występuje na etapie konstrukcyjnym. Jeśli dokumentacja przewiduje bardzo długie, jednostronne spoiny na cienkiej blasze, nawet precyzyjne wykonanie nie usunie całkowicie ryzyka falowania. Konstruktor powinien więc uwzględnić nie tylko nośność złącza, ale również zachowanie detalu pod wpływem ciepła.
Warto ograniczać długość spoiny do wymagań rzeczywistego obciążenia. Spoina ciągła nie zawsze jest konieczna – w wielu zastosowaniach wystarczają spoiny przerywane, odpowiednio dobrane pod względem długości i rozstawu. Mniejsza objętość stopiwa oznacza mniejsze wprowadzenie ciepła, a więc także niższy skurcz. Decyzja musi jednak wynikać z wymagań konstrukcyjnych, szczelności i warunków pracy elementu.
Istotna jest również symetria. Jeżeli detal pozwala na zastosowanie spoin po obu stronach osi neutralnej, naprężenia mogą częściowo się równoważyć. W przypadku ram i konstrukcji przestrzennych pomocne jest rozmieszczenie żeber, przegród oraz punktów podparcia w sposób zwiększający sztywność, bez niepotrzebnego komplikowania produkcji.
Dokumentacja powinna jasno określać rodzaj, długość i położenie spoin. Nieprecyzyjne oznaczenie często prowadzi do wykonania większej spoiny „na zapas”. Z perspektywy odkształceń i kosztu jest to niekorzystne: rośnie ilość materiału dodatkowego, czas pracy oraz potrzeba późniejszej obróbki.
Precyzyjne przygotowanie elementów ma znaczenie
Szczeliny, niedopasowane krawędzie i nierówne ukosowania wymuszają większą ilość stopiwa. To bezpośrednio zwiększa energię cieplną wprowadzoną do złącza. Dlatego dokładność cięcia i gięcia wpływa na stabilność wymiarową po spawaniu.
W procesie łączonym, obejmującym cięcie laserowe CNC, gięcie i spawanie, łatwiej utrzymać powtarzalne bazy wymiarowe. Precyzyjnie wycięty detal, przy tolerancji cięcia rzędu ±0,1 mm, jest prostszy do prawidłowego złożenia niż element wymagający ręcznego dopasowywania. Przy gięciu należy jednocześnie uwzględnić promień gięcia, sprężynowanie materiału i kolejność zagięć, aby nie przenosić błędów na etap spawania.
Mocowanie i sczepianie: kontrola przed pierwszym ściegiem
Przyrząd spawalniczy nie powinien tylko utrzymywać elementów w pozycji. Jego zadaniem jest również ograniczenie przemieszczeń wynikających ze skurczu, przy zachowaniu możliwości późniejszego uwolnienia naprężeń. Zbyt słabe mocowanie pozwoli detalowi się przesunąć, ale nadmierne usztywnienie może po odpięciu ujawnić znaczne odkształcenie sprężyste.
Dobry przyrząd ustala bazy, pozycję i kąt elementów, a jednocześnie umożliwia szybkie odkładanie kolejnych sztuk. W produkcji seryjnej ma to szczególne znaczenie, ponieważ ręczne ustawianie każdej ramy lub obudowy zwiększa rozrzut wymiarów.
Przed spawaniem właściwym wykonuje się sczepy. Powinny być rozmieszczone równomiernie, mieć odpowiednią długość i nie mogą zastępować planu spawania. Za mało sczepów grozi rozsunięciem elementów, natomiast zbyt duże sczepy same wprowadzają ciepło oraz utrudniają prowadzenie spoiny. Po sczepieniu należy sprawdzić przekątne, płaskość, kąty oraz kluczowe wymiary montażowe. Korekta na tym etapie jest szybka, a po wykonaniu pełnych spoin może już wymagać prostowania lub przeróbki całego detalu.
Kolejność spawania decyduje o kierunku skurczu
Nie należy wykonywać wszystkich spoin kolejno wzdłuż jednego boku konstrukcji. Takie działanie kumuluje ciepło i ściąga detal w przewidywalnym, lecz zwykle niepożądanym kierunku. Lepszym rozwiązaniem jest prowadzenie prac naprzemiennie, symetrycznie i od środka ku zewnętrznym obszarom, jeśli geometria konstrukcji na to pozwala.
Przy długich złączach skuteczna bywa technika odcinkowa. Zamiast jednego nieprzerwanego ściegu wykonuje się krótsze fragmenty w określonej sekwencji. Często stosuje się też spawanie wsteczne, w którym kierunek układania kolejnych odcinków jest przeciwny do ogólnego kierunku postępu. Celem jest rozłożenie skurczu, a nie wyłącznie skrócenie czasu pracy.
Dla ram prostokątnych praktyczna zasada brzmi: nie zamykać całej konstrukcji jedną stroną. Spoiny warto rozłożyć po przekątnych i przeciwległych narożach, kontrolując geometrię po kolejnych etapach. Konkretna sekwencja zależy jednak od przekrojów, długości elementów, dostępności złącza i wymaganej klasy jakości. Uniwersalny schemat nie zastąpi technologii przygotowanej pod dany detal.
Parametry TIG i MIG/MAG: mniej ciepła, ale bez kompromisu jakościowego
Ograniczanie odkształceń nie oznacza ustawienia możliwie najniższego prądu. Zbyt mała energia może powodować brak przetopu, niestabilność łuku lub konieczność wielokrotnych poprawek. W efekcie detal otrzyma więcej ciepła niż przy poprawnie wykonanej spoinie za pierwszym razem.
Należy dobrać prąd, napięcie, prędkość spawania, średnicę drutu lub elektrody oraz rodzaj gazu osłonowego do materiału i złącza. W metodzie MIG/MAG kontrola prędkości przesuwu i stabilności podawania drutu pozwala ograniczyć szerokość strefy wpływu ciepła. TIG zapewnia dużą kontrolę nad jeziorkiem, co jest istotne zwłaszcza przy stali nierdzewnej i aluminium, ale wymaga dyscypliny technologicznej przy większych długościach spoin.
W praktyce warto dążyć do wykonania poprawnej spoiny przy możliwie niskiej, lecz wystarczającej energii liniowej. Pomagają w tym właściwe przygotowanie brzegów, dopasowanie elementów i pozycja spawania. Jeżeli projekt wymaga dużej spoiny pachwinowej, nie należy kompensować jej wielkości kilkoma przypadkowymi przejściami. Parametry oraz liczba warstw powinny wynikać z technologii.
Kontrola wymiarowa po spawaniu i plan korekt
Kontrola nie powinna być ostatnią czynnością wykonywaną dopiero przed wysyłką. Warto mierzyć detal po sczepieniu, po zakończeniu kluczowych spoin oraz po pełnym ostygnięciu. Pomiar gorącego elementu może prowadzić do błędnych ocen, ponieważ materiał pozostaje rozszerzony i podlega dalszej relaksacji naprężeń.
Zakres kontroli zależy od funkcji wyrobu. Dla konstrukcji montażowej kluczowe mogą być rozstawy otworów, przekątne, płaskość powierzchni bazowych i prostopadłość. Dla obudowy liczy się także estetyka oraz dopasowanie pokryw czy drzwi. W serii produkcyjnej należy ustalić punkty pomiarowe i dopuszczalne odchyłki przed rozpoczęciem produkcji, a nie po wykryciu problemu na gotowych sztukach.
Prostowanie mechaniczne lub cieplne bywa uzasadnione, ale powinno być zaplanowaną operacją ratunkową, nie standardem procesu. Każda dodatkowa korekta zwiększa koszt i może zmienić właściwości materiału, szczególnie w przypadku cienkich blach, stali nierdzewnej oraz aluminium.
Najlepszy efekt daje spojrzenie na spawanie jako na jeden etap całego procesu, od pliku DXF lub rysunku przez cięcie, gięcie, montaż aż po pomiar końcowy. Gdy technologia uwzględnia skurcz jeszcze przed przygotowaniem pierwszego detalu, odkształcenia przestają być nieprzewidywalnym problemem, a stają się parametrem, którym można świadomie zarządzać.